
Das Energiekonzept der Andechser Molkerei Scheitz
Seit 2020 werden in der Molkerei mit Unterstützung der AGO GmbH ein BHKW mit Absorptionskälteanlage und ein Druckluftheizkraftwerk eingesetzt. Die Anlagen sind untereinander eng verzahnt und die Abwärme wird voll genutzt, um eine größtmögliche Senkung des Energieverbrauchs und der CO2 Emission zu erreichen. So wird das Abgas aus dem BHKW mit einer Temperatur von 413°C für die Dampferzeugung genutzt. Das Abgas wird vor der Einleitung in den Kessel über einen SCR-Katalysator gereinigt, um die verschärften Emissionsanforderungen ab 01.01.2025 zu erfüllen.
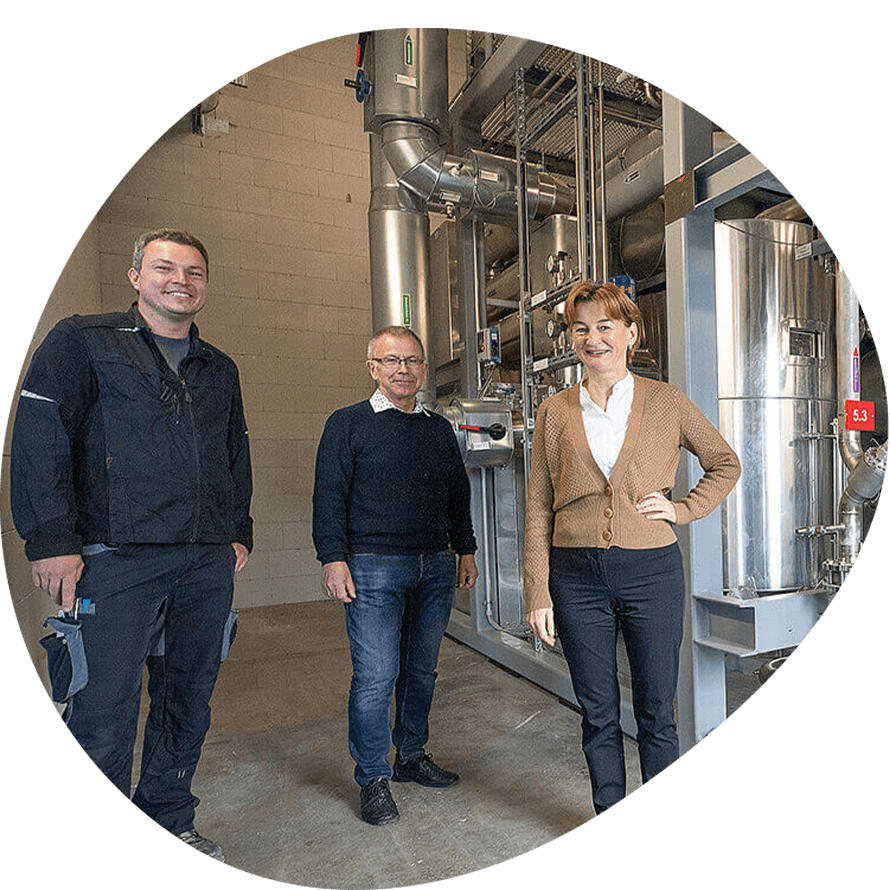
Das Heißwasser aus der Motorkühlung wird über einen zweiten Abgaswärmetauscher nacherhitzt. Mit dieser Heizleistung wird in der Absorptionskälteanlage Kälte erzeugt. Das nicht für die Absorptionskälteanlage genutzte Warmwasser aus der Kühlung des Gemischgaskühler mit nur 60°C wird in den Wärmetauschern eines Druckluftheizkraftwerkes (DHKW) auf über 90 °C nacherhitzt. Mit dieser Temperatur ist das Heißwasser für die Joghurterhitzung einsetzbar und kompensiert damit die bisherige Heißwasserbereitung durch Dampf.
Durch die Absorptionskälteanlage der Kraftwärmekälteanlage (KWKK-Anlage) wird der Stromverbrauch für die Kälteerzeugung reduziert und 25.000 m³/Jahr Kühlwasser gespart. Für die Rückkühlung des Kältemittels in der Absorptionskälteanlage werden trockene adiabate Rückkühlsysteme eingesetzt. Spitzen am Wochenende bei der Absorptionskälteerzeugung werden in Eisspeichersilos gesammelt und im Laufe der Woche wieder abgebaut. Dadurch wird teurer Netzstrom eingespart.
Für die Kälteerzeugung wurde ein zusätzliches Kälteheizkraftwerk installiert, um auch hier eine Doppelnutzung von Kälte- und Wärmeerzeugung zu erhalten.

